JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
La movimentazione dell'acciaio viene talvolta trattata come un semplice problema di trasporto: mettere una piastra su una gru, spostare una bobina con un carrello elevatore, alimentare una macchina. Chiunque abbia trascorso del tempo in un reparto di fabbricazione lo sa bene. Un fascio di lamiere sottili può piegarsi sotto il proprio peso, una piastra pesante può oscillare se il centro di gravità viene letto male e una bobina può incastrarsi o aprirsi se il profitto viene affrettato. Le decisioni di gestione si manifestano successivamente anche come graffi, curvature, torsioni e planarità incoerenti.
Una buona movimentazione dell'acciaio collega tre elementi: il carico, l'attrezzatura e la fase successiva del processo. Si tratta meno di acquistare il sollevatore più grande e più di abbinare il metodo al materiale, alla portata, alla superficie e al ritmo della linea.
Mappare il flusso dei materiali prima di scegliere l'attrezzatura
Prima di confrontare gru o sollevatori a vuoto, percorrere il percorso seguito da una piastra o da una bobina attraverso l'edificio. Dove arriva? Come viene conservato? Viene tagliato, livellato, perforato o formato prima del movimento successivo? Ogni trasferimento aggiunge una possibilità di danno e un punto in cui gli operatori devono raggiungere, sollevare, girare o posizionare un carico manualmente.
Una semplice mappa del flusso dei materiali spesso rivela che la fase di gestione più difficile non è quella più pesante. Può essere un foglio sottile che si flette durante il sollevamento con aspirazione, una pila di fogli oleosi che scivola o una bobina che deve essere posizionata con precisione su un mandrino svolgitore. La tabella seguente è un punto di partenza pratico per abbinare i metodi di manipolazione alla forma del materiale.
| Forma materiale | Rischio tipico di manipolazione | Cosa verificare |
|---|---|---|
| Foglio sottile | Piegature, graffi superficiali, perdita di aspirazione | Copertura del tampone, rigidità del foglio, supporto dei bordi |
| Piatto pesante | Carico caduto, punti di schiacciamento, sovraccarico della gru | Peso, baricentro, punti di sollevamento, portata nominale |
| Bobina | Danni ai bordi, apertura della bobina, profitto non sicuro | Bobina ID and OD, weight, mandrel capacity, floor space |
| Taglia gli spazi vuoti | Instabilità dello stack, olio, spigoli vivi | Altezza della pila, modalità di presa, dispositivi di protezione individuale |
Il punto non è creare documenti per ogni spostamento. Serve per identificare dove un carrello elevatore o una gru a ponte per uso generale è accettabile e dove un sollevatore, un manipolatore o un gradino di livellamento dedicato renderà il lavoro più sicuro e ripetibile.
Il sollevamento sicuro inizia dal carico, non dal sollevatore
Ogni accessorio di sollevamento ha dei limiti e tali limiti cambiano con la forma e le condizioni del carico. Una ventosa che funziona bene su lamiere pulite, piatte e laminate a freddo può avere difficoltà su lamiere oleose, arrugginite o porose. Una disposizione di imbracatura stabile per un pezzo grezzo simmetrico può non essere sicura per una saldatura decentrata. La prima domanda è sempre: cosa viene revocato esattamente e come viene bilanciato?
Peso, equilibrio e attaccamento
Confermare il peso del carico anziché stimarlo da un disegno. Controllare il baricentro, soprattutto per piastre e fasci asimmetrici. Utilizzare punti di sollevamento omologati, travi di sollevamento ove necessario e accessori adatti alla superficie. Una tabella di carico della gru non è un suggerimento; è il confine tra un sollevamento controllato e un carico caduto. Per le bobine, il mandrino o il metodo di sollevamento deve sostenere la bobina senza schiacciare i bordi o consentire all'avvolgimento di allentarsi.
Abbina l'impugnatura alla superficie
I sollevatori a vuoto sono utili per lastre, lastre e vetro perché lasciano la superficie superiore pulita e riducono lo sforzo manuale. Ma le ventose necessitano di un'area di contatto sufficiente, di una superficie di tenuta pulita e di una riserva di vuoto o di sicurezza in caso di interruzione di corrente. Gli operatori dovrebbero testare la presa prima di ogni sollevamento e sapere cosa fare se il carico inizia a scivolare. Laddove il vuoto non è adatto, le morse meccaniche, le travi di sollevamento o un sollevamento con gru ben pianificato possono essere la scelta migliore.
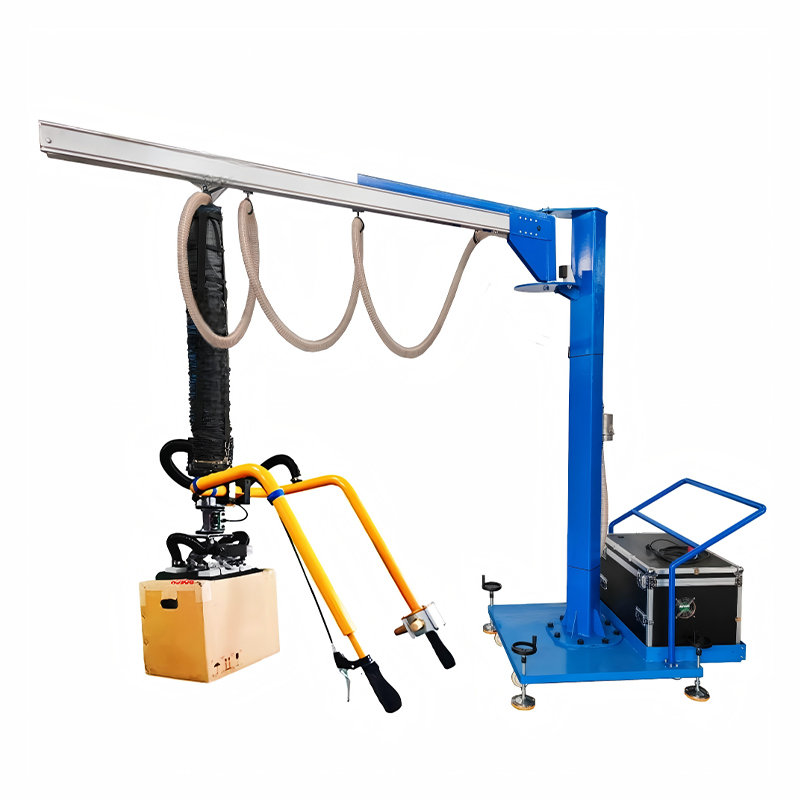
 Macchina di sollevamento a vuoto mobile a ventosa per movimentazioni ripetitive La ventosa su ruote con braccio rotante a 360° e testa di aspirazione modulare supporta il trasferimento di cartoni, sacchi, fusti, lamiera e vetro da parte di una sola persona. Visualizza il prodotto →
Per la movimentazione ripetitiva presso una macchina o una stazione di assemblaggio, un sollevatore a vuoto mobile o una gru a bandiera possono ridurre lo sforzo di raggiungere, torcere e trasportare manualmente. L’attrezzatura deve seguire il movimento naturale dell’operatore, non costringerlo a lavorare attorno all’attrezzatura.
Il controllo della planarità fa parte del piano di movimentazione
L'acciaio non smette di cambiare quando lascia la bobina o la rastrelliera. Le tensioni interne derivanti dalla laminazione, dal raffreddamento e dalla lavorazione precedente possono essere rilasciate quando una parte viene tagliata, punzonata o tagliata al laser. Un foglio che appare piatto su un pallet potrebbe piegarsi dopo il taglio, causando spazi irregolari sulla macchina da stampa, un adattamento inadeguato o rilavorazioni aggiuntive. Ecco perché il livellamento è spesso un problema di gestione oltre che di qualità.
Un livellatore di precisione riduce piegamenti, torsioni e ondulazioni dei bordi piegando il materiale attraverso rulli controllati. Rende l'alimentazione a valle più prevedibile e riduce il tempo che gli operatori impiegano per raddrizzare o scartare le parti. La selezione dovrebbe basarsi sulla qualità del materiale, sulla gamma di spessori, sulla larghezza, sul carico di snervamento, sulla planarità richiesta e sulla velocità della linea che il processo può supportare. Se la tolleranza di planarità non è stata definita, definirla prima di confrontare le macchine; altrimenti ogni citazione si basa su un presupposto diverso.
Per i team che necessitano di un riferimento condiviso, questa guida a tolleranza di planarità della lamiera è un utile punto di partenza per la conversazione tra fornitori di produzione, qualità e attrezzature.
 Livellatrice idraulica di precisione a quattro colonne per lamiere Gestisce fogli da 0,8–5,0 mm con precisione di ±0,01–0,05 mm, 23 rulli e ricette HMI; valutare l'idoneità con il carico della linea, l'alimentazione e il flusso a valle. Visualizza il prodotto →
Secondo la nostra esperienza, i risultati più stabili si ottengono quando la livellatrice viene specificata come parte dell'intero flusso: come viene caricata la lamiera, come viene alimentata, come viene misurata e come si sposta alla stazione successiva. Una macchina che si comporta bene in un test isolato ma non si adatta al ritmo della linea diventerà presto un collo di bottiglia.
Movimentazione del coil: pensa dall'aspo al primo taglio
Una bobina non è solo un pacco pesante. Immagazzina energia e tale energia deve essere controllata durante il caricamento, l'infilatura e il profitto. Lo svolgitore, il raddrizzatore, l'alimentatore, l'anello e la stazione di taglio o punzonatura formano un sistema. Se un elemento è sottodimensionato o scarsamente sincronizzato, la linea potrebbe segnare la superficie, perdere la registrazione o creare allentamenti che mettono a rischio gli operatori.
La sincronizzazione della linea conta più della velocità del titolo
Una linea a spirale che funziona più velocemente della pressa o del laser può creare un'alimentazione stop-start e una qualità delle parti incoerente. Una linea troppo lenta può forzare una movimentazione manuale non necessaria tra le operazioni. L'obiettivo pratico è un flusso regolare e continuo al ritmo che il processo a valle può accettare. Ciò significa controllare il peso e il diametro esterno della bobina, la capacità del mandrino, il diametro del rullo raddrizzatore, la precisione dell'alimentazione, il controllo del circuito e lo spazio necessario per l'accesso per la manutenzione.
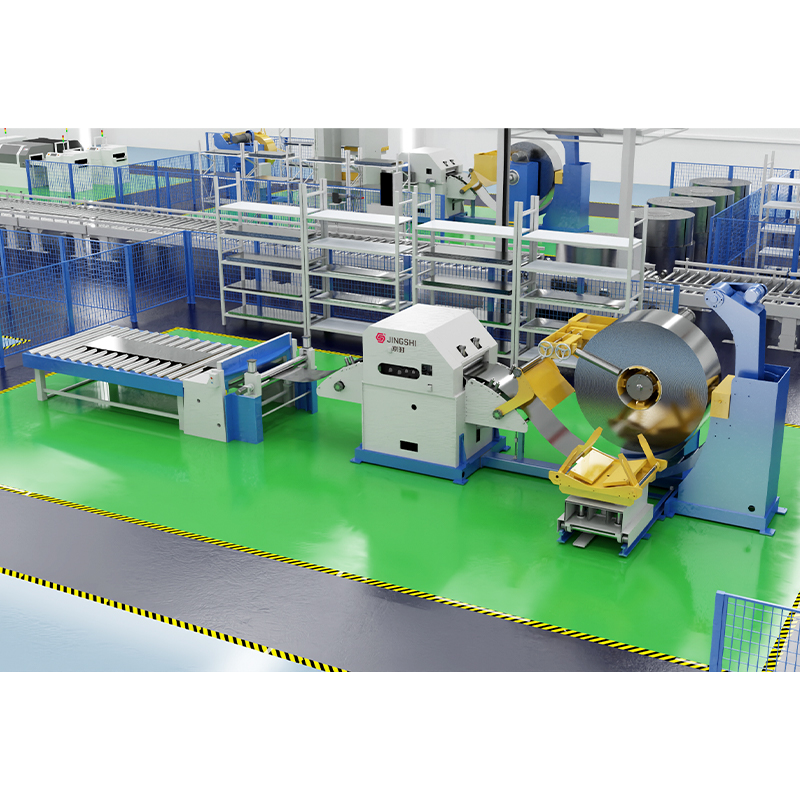 Alimentatore raddrizzatore svolgitore ad alta precisione e linea di taglio a lunghezza Integra svolgimento, livellamento, servoalimentazione e cesoiatura per bobine in alluminio e acciaio inossidabile; controllare il peso della bobina, la precisione dell'alimentazione, il controllo del ciclo e il ritmo della linea di stampa. Visualizza il prodotto →
Per i lavori automobilistici e di stampaggio di precisione, la movimentazione delle bobine spesso deve supportare tolleranze strette ed elevata ripetibilità. Le richieste applicative possono essere molto diverse da quelle di un'officina di fabbricazione generale, quindi è utile esaminarle applicazione di componenti automobilistici e motociclistici requisiti in anticipo, prima che il layout della linea venga fissato.
Attrezzature di sollevamento lungo la linea
Nessun singolo dispositivo di sollevamento copre tutte le attività di movimentazione dell'acciaio. Le gru a ponte sono efficienti per viaggi lunghi e carichi pesanti. Le gru a bandiera forniscono una copertura rapida in una cella di lavoro. Le gru a braccio pieghevole possono raggiungere aree in cui un braccio standard è scomodo. I manipolatori servoassistiti aiutano l'operatore a posizionare una parte senza sostenerne l'intero peso. Le ventose movimentano lamiere, piastre e altre superfici non porose quando la disposizione delle ventose è adatta al carico.
Scegli per portata, superficie e frequenza
- Utilizzare una gru a braccio indipendente o a braccio pieghevole quando l'area di lavoro necessita di copertura locale senza occupare un percorso permanente del carroponte.
- Utilizzare un braccio montato a parete dove lo spazio sul pavimento è limitato e lo sbraccio può essere supportato dalla struttura dell'edificio.
- Utilizzare un manipolatore per attività ripetitive di posizionamento, rotazione o assemblaggio in cui l'operatore deve guidare la parte manualmente.
- Utilizzare una ventosa quando la superficie è adatta e la priorità è mantenere libera la parte superiore del foglio ed evitare segni.
Il layout fa parte della selezione. Un carrello elevatore che blocca una corsia, costringe gli operatori a camminare all'indietro o non riesce a raggiungere la scaffalatura di stoccaggio verrà bypassato sotto la pressione della produzione. Contrassegnare le zone di prelievo e deposito, mantenere il percorso di marcia libero e assicurarsi che la maniglia di comando sia accessibile da una posizione eretta naturale.
Abitudini quotidiane che tutelano persone e materiali
Le attrezzature da sole non rendono sicura la movimentazione dell’acciaio. Le routine attorno all'attrezzatura lo fanno. Un breve controllo prima del turno e un piano di sollevamento chiaro prevengono molti dei problemi che portano a lesioni o danni al materiale.
- Ispezionare imbracature, ganci, catene, ventose, tubi e pulsantiere di controllo prima del primo sollevamento.
- Confermare il peso e il bilanciamento del carico, soprattutto quando una lamiera o una bobina sono state tagliate o riavvolte.
- Testare la presa a vuoto e verificare che il vacuometro sia stabile prima di spostare il carico.
- Tenere mani, piedi e indumenti larghi lontani da punti di schiacciamento e percorsi di viaggio.
- Utilizzare la protezione dei bordi e un adeguato impilamento in modo che il materiale immagazzinato non si sposti o cada.
- Fermarsi e segnalare rumori insoliti, deviazioni, allentamenti o danni alla superficie invece di aggirarli.
La formazione dovrebbe includere cosa non sollevare e come sollevare. Gli operatori necessitano dell'autorità per sospendere un lavoro quando il carico sembra instabile o l'attrezzatura non è adatta. Quella cultura è più preziosa di ogni singolo pezzo di attrezzatura.
Scegliere un partner per la movimentazione dell'acciaio
La migliore conversazione con un fornitore inizia con il materiale e il processo, non con una pagina di catalogo. Indica la gamma di spessori, le dimensioni della bobina, le dimensioni della parte, i requisiti di planarità, la velocità della linea e lo spazio disponibile. Chiedi come il metodo di sollevamento verrà integrato con la linea di livellamento o bobina, come verranno formati gli operatori e quali pezzi di ricambio e assistenza saranno disponibili dopo la messa in servizio.
Un partner pratico chiederà di vedere il percorso seguito dall'acciaio e indicherà dove potrebbe essere sufficiente un metodo più semplice. Questo è l'approccio che preferiamo: risolvere il problema della movimentazione nel punto in cui si verifica effettivamente, sia che si tratti di un accessorio di sollevamento, di una livellatrice o di una linea coil coordinata. Quando il carico, la macchina e le persone vengono considerati insieme, la movimentazione dell’acciaio diventa più che un semplice movimento. Diventa una parte controllata e ripetibile della produzione.