JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Camminando su qualsiasi piano di lavorazione della bobina si può capire molto sull'operazione da ciò che accade dopo che la bobina è stata scaricata. Una linea di tranciatura multitaglio è una di quelle risorse che cambia silenziosamente il ritmo dell'intero impianto. Invece di una striscia che alimenta una cesoia, la linea prende una bobina principale, la taglia in diverse strisce più strette, livella quelle strisce e le taglia a misura, spesso impilando i pezzi grezzi finiti in un passaggio continuo. Per i produttori che acquistano bobine a tonnellate e spediscono parti a pezzi, questa differenza è pratica, non accademica.
Se stai confrontando le opzioni di equipaggiamento o stai cercando di decidere se una linea multitaglio rientra nella tua prossima espansione, le domande utili non riguardano solo la velocità. Riguardano la gamma di larghezze, la planarità, il cambio formato, gli scarti e il modo in cui la linea si adatta al materiale e alle persone che la gestiranno.
Che cos'è una linea di tranciatura multi-taglio?
Una linea di tranciatura multi-taglio, a volte chiamata linea di tranciatura multi-taglio, combina due operazioni spesso separate: taglio in larghezza e taglio in lunghezza. La bobina principale è montata su uno svolgitore, infilata attraverso una testa di taglio, tirata attraverso un livellatore e alimentata a una cesoia o a un dispositivo di taglio simile. Poiché la testa di taglio divide la bobina in più strisce, la linea può produrre diversi pezzi grezzi lungo la larghezza della bobina nella stessa corsa. Questa è la parte “multi”, ed è da qui che deriva gran parte del vantaggio in termini di throughput.
Non si tratta semplicemente di una linea di taglio a misura con coltelli extra. La linea deve gestire la tensione del nastro, la tolleranza della larghezza, le bave, la rimozione degli scarti e la qualità dell'impilamento su ogni nastro contemporaneamente. Una striscia stretta sul bordo esterno si comporta diversamente da una striscia larga al centro. Una buona progettazione della linea tiene conto di tutto ciò dal primo pinch roll all'impilatore e il sistema di controllo deve mantenere l'intero set di strisce in movimento come un processo coordinato.
Una linea tipica comprende uno svolgitore, un pelapatate e un pressatore, rulli di presa, una testa di taglio, un avvolgitore o un tritatutto per rottami, un livellatore, una fossa ad anello, un'alimentazione servo, una cesoia, un trasportatore di uscita e un impilatore. La disposizione esatta varia in base al materiale, alla larghezza, allo spessore e alla qualità di finitura di cui il cliente ha bisogno.
Come funziona la linea, passo dopo passo
- Caricamento e svolgimento della bobina. La bobina principale viene caricata, aperta e immessa nella linea. Lo svolgitore deve mantenere una tensione costante al variare del diametro della bobina.
- Taglio in larghezza. I coltelli rotanti tagliano l'intera larghezza del coil nelle larghezze di nastro richieste. La distanza e la sovrapposizione del coltello sono impostate in base allo spessore e alla qualità del materiale.
- Movimentazione dei rottami. I rifili dei bordi e gli eventuali scarti stretti scartati vengono avvolti, tagliati o trasportati via in modo che non interferiscano con il percorso della striscia.
- Livellamento. Le strisce passano attraverso un livellatore di precisione che rimuove il set di bobine, la balestra e l'onda del bordo prima del taglio. La planarità in questo caso influisce sulla lunghezza del taglio, sulla qualità della pila e sulla formatura a valle.
- Fai il giro e alimenta. Un circuito o accumulatore isola il processo di taglio continuo dall'azione di avvio-arresto della cesoia. Il servoavanzamento misura accuratamente ogni lunghezza.
- Taglio a misura. Una cesoia o un taglio simile producono la lunghezza del pezzo grezzo. Il taglio deve essere quadrato, controllato dalle bave e ripetibile su tutte le strisce.
- Impilamento. I pezzi grezzi finiti vengono trasportati e impilati in modo da proteggere le superfici, mantenere il conteggio accurato e facilitare la rimozione della pila.
- Controllo e cambio. Le impostazioni della ricetta, l'impostazione del coltello, la lunghezza di alimentazione e le regolazioni dell'impilatore determinano la velocità con cui la linea si sposta da un lavoro a quello successivo.
Multi-Blanking rispetto al taglio a lunghezza standard
Le due tipologie di linea si sovrappongono, ma risolvono problemi produttivi diversi. Una linea di taglio a misura standard è spesso la risposta più semplice quando il lavoro riguarda una larghezza alla volta e la velocità di cambio formato conta più della produzione per bobina. Una linea multi-taglio guadagna il suo posto quando la stessa bobina può produrre diverse larghezze vendibili o quando il volume dei pezzi grezzi è sufficientemente elevato da giustificare l'impostazione di taglio aggiuntiva.
| Considerazione | Taglio standard su misura | Linea di tranciatura multitaglio |
|---|---|---|
| Ingresso primario | Una larghezza della bobina principale | Una bobina principale divisa in più strisce |
| Produzione per ciclo | Una striscia, una lunghezza tagliata | Più strisce e più spazi vuoti su tutta la larghezza |
| La larghezza cambia | Di solito una nuova bobina o una rifinitura del bordo | Configurazione del taglio e cambio lama |
| Focus sugli utensili | Livellatore, alimentazione e taglio | Testa di taglio, livellatrice, alimentatore, cesoia e impilatore |
| La migliore vestibilità | Semplici tirature a larghezza singola e cambi frequenti | Grezzi ad alto volume e larghezze multiple da una bobina |
| Attenzione al cambio | Minore complessità di configurazione | Maggiore disciplina di configurazione, ma maggiore rendimento per bobina |
La scelta giusta di solito dipende dal portafoglio ordini. Se la maggior parte dei lavori sono di una sola larghezza e in tirature brevi, una linea convenzionale può mantenere l'impianto più flessibile. Se lo stesso materiale può essere suddiviso in diverse larghezze finite o alimentare diverse celle a valle, l’approccio multi-taglio può ridurre la movimentazione e aumentare l’utilizzo della bobina.
Dove la tranciatura multi-taglio ripaga
La tranciatura multi-taglio è particolarmente utile quando il pezzo grezzo finito è rettangolare o quando una pressa a valle o un laser tagliano la forma finale. Si tratta meno di produrre contorni complessi e più di trasformare rapidamente la bobina in pezzi grezzi piatti, precisi e impilati. Ciò si adatta a un'ampia gamma di operazioni di lavorazione dei metalli, tra cui componenti automobilistici e motociclistici , componenti per ascensori e architettonici, armadi elettrici, macchine agricole, lame per seghe e stampaggio di precisione.
In molti di questi impianti, la linea di tranciatura alimenta una pressa, una cella laser o un'operazione di formatura, quindi la planarità e l'altezza costante della pila contano tanto quanto la velocità. Un pezzo grezzo leggermente lungo ma piatto può comunque funzionare bene. Un pezzo grezzo della lunghezza giusta ma dotato di onda sul bordo o balestra può causare alimentazioni errate, adattamento inadeguato e rilavorazioni aggiuntive a valle. Ecco perché il livellamento merita la stessa attenzione della testa di taglio.
Cosa cercare quando si specifica una linea
La dimensione della linea inizia con la bobina, non con la brochure. Prima di confrontare le velocità, definisci la gamma di materiali che intendi effettivamente utilizzare e lo standard di qualità che il pezzo grezzo finito deve soddisfare. Una linea sovradimensionata per il lavoro può essere frustrante quanto una linea troppo piccola.
- Larghezza, spessore e carico di snervamento della bobina. Controlla l'intera gamma, non solo il punto medio. Il materiale più pesante o più resistente influisce sul carico del coltello, sulla potenza del livellatore e sulla capacità di taglio.
- Numero di tagli e larghezza della striscia. Verificare che la testa di taglio sia in grado di gestire la striscia più stretta che si intende produrre e che la rimozione degli scarti sia dimensionata per il volume di rifilatura.
- Capacità di livellamento. Il livellatore deve essere adeguato alla larghezza, allo spessore e allo standard di planarità della striscia. Più rulli e una regolazione precisa aiutano con materiali sottili e lavori di alta qualità superficiale.
- Tipo di cesoia e qualità di taglio. Decidi se una cesoia diritta, una cesoia volante o un altro metodo di taglio soddisfa i requisiti di bava e ortogonalità.
- Impilamento e protezione superficiale. Una linea veloce che segna la superficie superiore o produce pile irregolari non è realmente produttiva.
- Cambio formato e impostazione dei coltelli. Chiedi quanto tempo richiede una modifica della larghezza, quali strumenti sono necessari e se le impostazioni possono essere memorizzate come ricette.
- Controlli e sicurezza. L'infilatura, l'accesso ai coltelli, la protezione e la visibilità dell'operatore devono essere considerati subito, non dopo l'installazione.
Controlli di qualità che contano sul campo
In una linea multitaglio la qualità è una catena. Un anello debole si presenta presso l'impilatore. Una routine di ispezione pratica solitamente riguarda la larghezza della striscia, l'altezza della bava, la planarità, la lunghezza del taglio, l'ortogonalità e le condizioni della superficie. Controllare i primi campioni dopo l'impostazione, quindi campionare a un intervallo definito mentre la bobina si scarica.
- Tolleranza sulla larghezza. Misura diverse strisce lungo la bobina, non solo quella centrale.
- Qualità delle bave e dei bordi. Guarda sia i bordi tagliati che i bordi tagliati. Coltelli smussati o gioco errato si manifestano rapidamente.
- Planarità. Controllare il set di bobine, la balestra, l'onda del bordo e la fibbia centrale dopo il livellamento e di nuovo dopo il taglio.
- Tagliare la lunghezza e l'ortogonalità. Una lunghezza coerente è utile solo se il taglio è quadrato e la pila è vera.
- Condizioni superficiali. Fare attenzione ai segni di rotolamento, ai graffi e ai danni da manipolazione, soprattutto sulle parti visibili o verniciate.
- Qualità dello stack. Il conteggio, l'allineamento e l'interlacciamento influiscono sul comportamento degli spazi vuoti durante l'operazione successiva.
Integrazione con operazioni di livellamento e downstream
Il livellamento non è una nota a margine su una linea di tranciatura multi-taglio. Se le strisce trasportano la serie di bobine o l'onda del bordo nella cesoia, la lunghezza di taglio potrebbe essere corretta mentre il pezzo grezzo continua a cedere a valle. La livellatrice deve essere dimensionata per l'intera larghezza della striscia e per l'intervallo dal più sottile al più spesso che prevedi di utilizzare, con supporto e regolazione del rotolo sufficienti per gestire i materiali effettivamente acquistati.
Per un layout convenzionale di avvolgitore-raddrizzatore-alimentatore, la nostra linea CTL ad alta precisione è un utile riferimento quando il lavoro richiede un'alimentazione accurata e un output tagliato a misura piuttosto che un taglio multi-striscia.
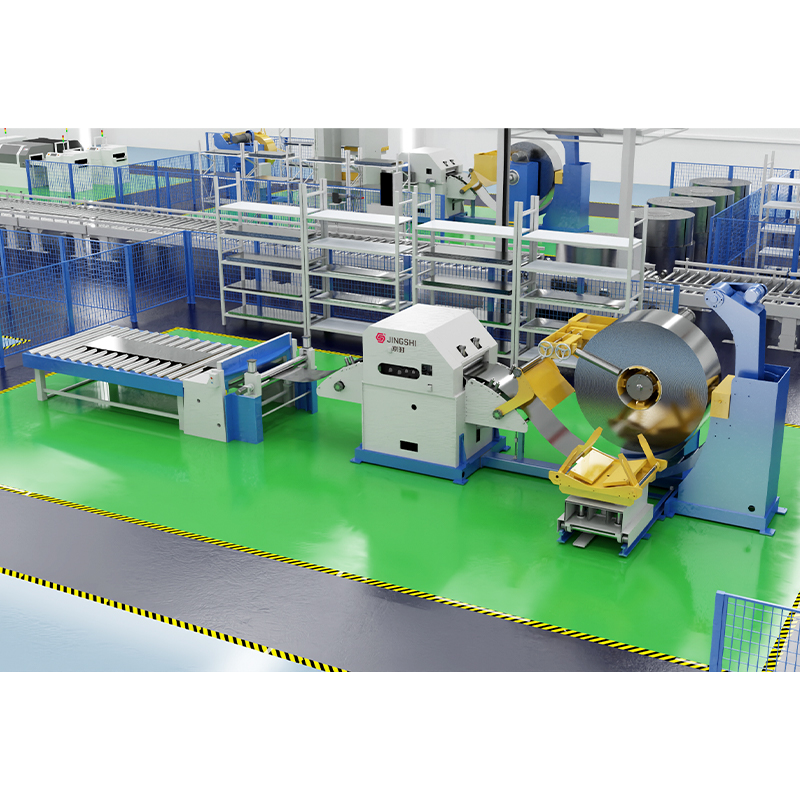 Linea di taglio a lunghezza dell'alimentatore raddrizzatore svolgitore ad alta precisione Per i layout convenzionali alimentati da bobina che richiedono alimentazione e taglio accurati, questa linea integrata combina svolgimento, livellamento, alimentazione servoassistita e uscita di taglio a misura. Visualizza il prodotto →
Quando la linea di tranciatura alimenta una cella laser anziché una cesoia meccanica, la finestra del processo cambia. La qualità dei bordi, la planarità e il posizionamento del foglio diventano ancora più importanti perché non esiste uno strumento di pressatura per assorbire piccole variazioni. Se stai ancora valutando la tranciatura a taglio rispetto al taglio laser, questa guida a tranciatura laser alimentata da coil illustra il processo e i compromessi.
Per la tranciatura laser alimentata da coil, la nostra linea di svolgimento, livellamento e tranciatura laser mostra come livellamento e taglio possano essere integrati senza una cesoia meccanica.
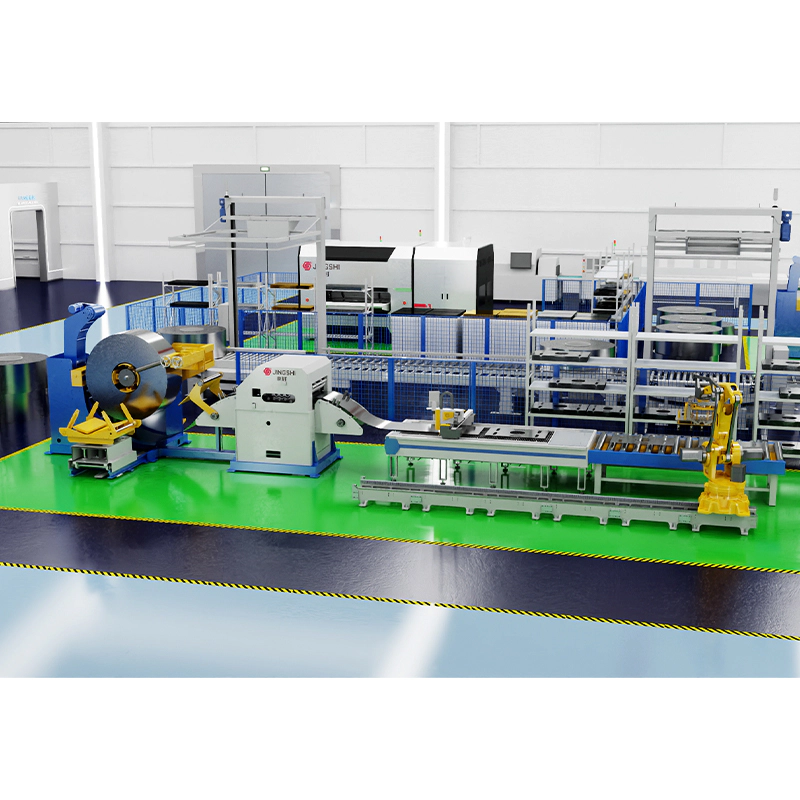 Linea di srotolamento, livellamento e tranciatura laser Per la tranciatura laser alimentata da bobina senza cesoia meccanica, questa linea integra svolgimento, livellamento, alimentazione servo, taglio laser e impilamento automatico per la produzione flessibile di pezzi grezzi. Visualizza il prodotto →
Se la fase successiva è lo stampaggio, la linea deve fornire alla pressa una posizione della striscia e una lunghezza di alimentazione coerenti. Una linea di punzonatura avvolgitore-raddrizzatore-alimentatore ad alta velocità con un sistema di alimentazione servo 3 in 1 è un modo per collegare la movimentazione delle bobine, il livellamento e l'alimentazione della pressa in un layout compatto.
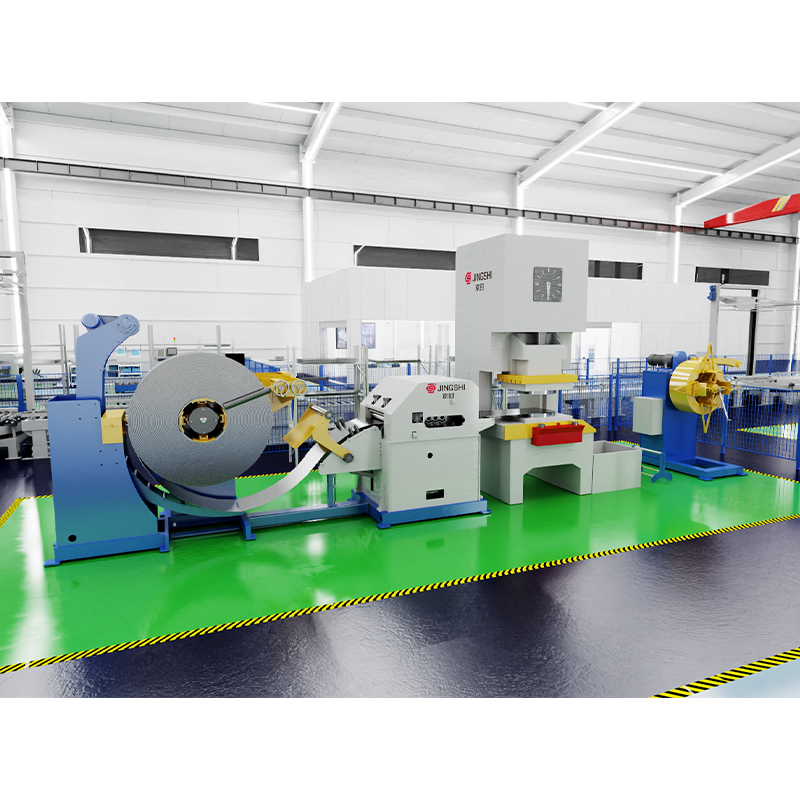 Linea di punzonatura alimentatore raddrizzatore svolgitore 3 in 1 ad alta velocità Per collegare la movimentazione delle bobine, il livellamento e l'alimentazione della pressa in un layout di stampaggio compatto, questa linea servo 3 in 1 supporta la punzonatura continua con una lunghezza di alimentazione precisa. Visualizza il prodotto →
Una parola pratica su layout e supporto
Una linea di tranciatura multitaglio è un sistema, non un elenco di macchine. I risultati migliori si ottengono quando le fasi di bobina, taglio, livellamento, alimentazione, taglio e impilamento sono progettate come un unico processo e quando gli operatori hanno spazio per infilare, ispezionare, cambiare i coltelli e rimuovere gli scarti in modo sicuro. È qui che l'esperienza sul campo conta tanto quanto le specifiche dell'attrezzatura.
Se stai progettando una nuova linea o stai sostituendo un vecchio processo di taglio a misura, inizia con la gamma di materiali, le dimensioni dei pezzi grezzi e l'operazione a valle. Quindi dimensiona la linea attorno a quella realtà. Una linea di tranciatura multitaglio ben abbinata può trasformare un coil in pezzi grezzi finiti con meno passaggi di movimentazione e una planarità più uniforme, ma solo quando l'intervallo di larghezza, la qualità di livellamento e la routine di cambio formato sono adatti al lavoro.