JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Cammina in quasi tutti i negozi di lavorazione dei metalli e sentirai la stessa conversazione. Arriva la nuova forma del pezzo, lo stampo deve essere ritagliato e la pressa resta inattiva mentre tutti aspettano. La tecnologia di tranciatura laser è nata proprio da questa frustrazione. Invece di uno stampo temprato che colpisce un foglio, un raggio laser focalizzato traccia il contorno del pezzo grezzo, seguendo un percorso memorizzato nel software. Cambia il disegno, cambia il programma e il prossimo spazio vuoto verrà visualizzato in pochi minuti anziché in settimane. Per i produttori che lavorano da bobina, l'idea è maturata in qualcosa di più grande: linee complete che svolgono, livellano, tagliano e impilano senza una pressa in nessuna parte del processo.
In che modo la tecnologia di tranciatura laser differisce dalla tranciatura di stampi
Entrambi i metodi trasformano il materiale piatto in un pezzo grezzo sagomato. La fisica, tuttavia, difficilmente potrebbe essere più diversa, e tale differenza determina ogni decisione successiva.
Una fustella è uno strumento di taglio di precisione costruito per un contorno. È veloce, ripetibile e, una volta in funzione, il costo per pezzo è molto basso. Ciò che non può fare è cambiare idea. Ogni nuova geometria significa nuovi strumenti, nuovi tempi di prova e un nuovo ciclo di messa a punto della pressa. Nei programmi a lungo termine con un design stabile, questo scambio ha ancora senso.
La soppressione del laser funziona al contrario. Non c'è nessuno strumento da costruire, solo un programma di taglio da caricare. Gli ingegneri possono passare da un pannello in alluminio a una staffa in acciaio ad alta resistenza nello stesso turno e i prototipi possono essere eseguiti sulla stessa attrezzatura delle parti di produzione. Anche i compromessi sono diversi: la produttività dipende dalla lunghezza di taglio piuttosto che dalla velocità della corsa, e lo spessore del materiale diventa un vero e proprio vincolo piuttosto che un dettaglio.
- Il costo degli utensili passa da uno stampo per parte a un programma per parte.
- Il passaggio all'euro si misura in minuti, non in settimane.
- La qualità del bordo dipende dalla messa a fuoco, dal gas e dalla velocità piuttosto che dalla distanza della matrice.
- Volumi molto elevati favoriscono comunque uno stampo ben costruito.
All'interno di una linea di tranciatura laser alimentata da bobina
La maggior parte della tranciatura laser attualmente in produzione non è costituita da lamiere piane alimentate a mano. Si inizia con una bobina e l'attrezzatura che circonda il laser svolge la maggior parte del lavoro.
Movimentazione, livellamento e alimentazione della bobina
Una bobina di acciaio o alluminio arriva avvolta saldamente, portando le sollecitazioni bloccate dal rotolamento. Alimentare quel materiale direttamente in un laser sarebbe un errore. Una linea di tranciatura laser alimentata da coil inizia quindi con uno svolgitore, fa passare il nastro attraverso una livellatrice di precisione e solo successivamente lo consegna alla stazione di taglio. Il livellatore fa molto di più che appiattire la superficie. Rilascia lo stress interno in modo che la striscia rimanga piatta dopo il taglio, il che è importante perché un pezzo grezzo che si deforma dopo il passaggio della trave non può essere riparato in seguito.
La Testa di Taglio, il Nesting e la Resa del Materiale
La testa del laser si sposta sopra la striscia mentre il materiale si indicizza o si muove continuamente attraverso la zona di taglio. Poiché la trave segue un programma anziché un contorno della fustella, i pezzi grezzi possono essere annidati strettamente uno contro l'altro. Da qui deriva gran parte del risparmio. La tradizionale tranciatura laser a letto piano di solito inizia con pezzi grezzi rettangolari, che possono lasciare circa 2,4 pollici di scarto su ciascun lato prima ancora che il pezzo grezzo venga tagliato. Il piazzamento alimentato da bobina rimuove gran parte di questi scarti e consente alla stessa bobina di produrre più parti finite.
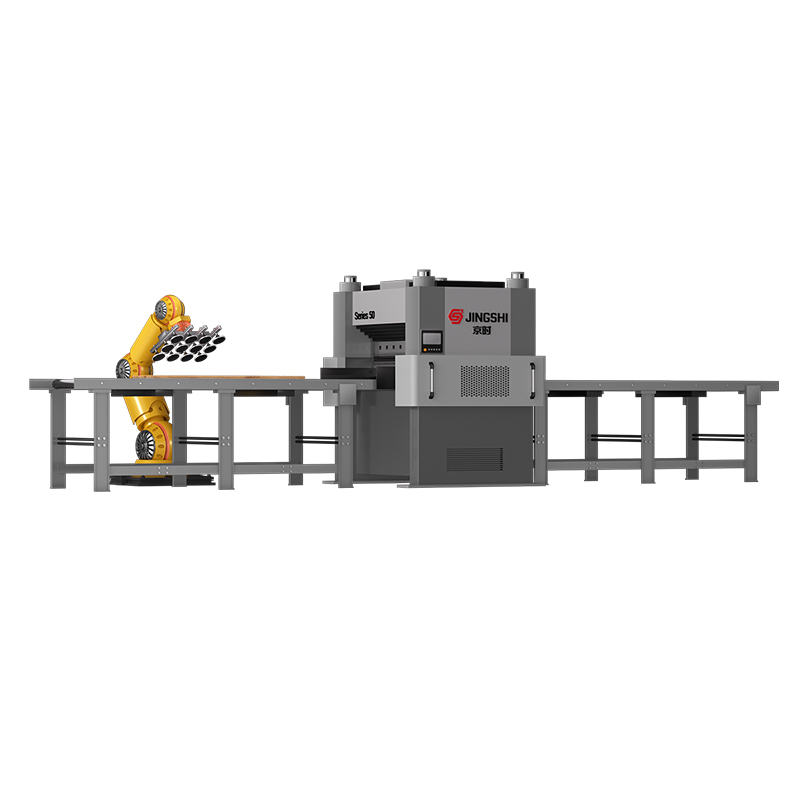
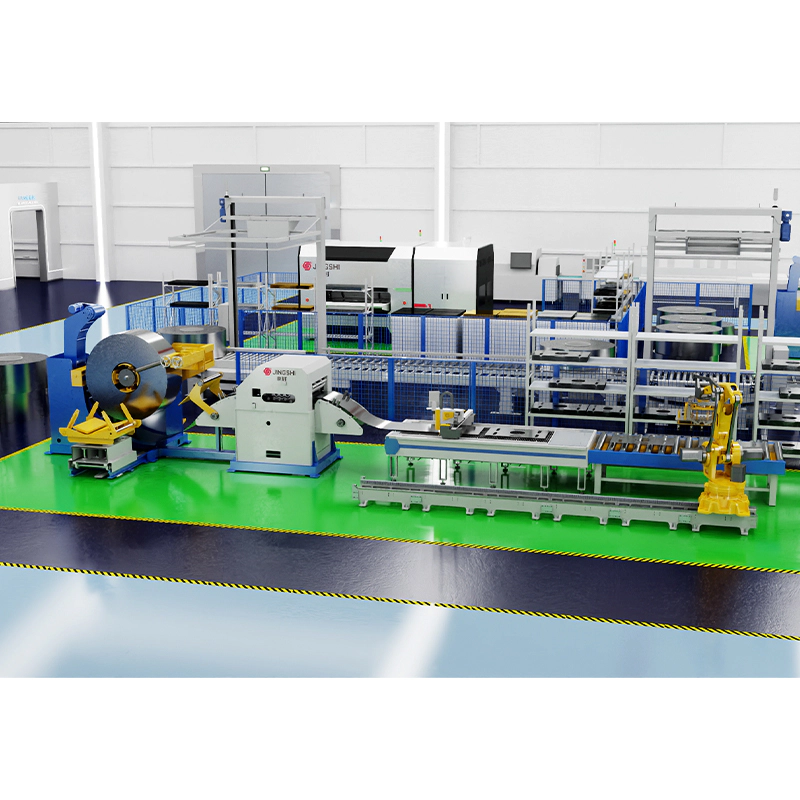 Linea di tranciatura laser di livellamento e livellamento alimentata a bobina Il sistema integrato di alimentazione da bobina combina svolgimento, livellamento di precisione, alimentazione servoassistita, taglio laser e impilamento automatico per trasformare piani di bobine annidate in pezzi grezzi finiti. Visualizza il prodotto →
Impilamento e movimentazione delle parti
Dopo il taglio, i pezzi grezzi vengono separati e impilati, spesso con un robot o un portale che li solleva dalla linea. I rottami dello scheletro vengono avvolti o tagliati e inviati al riciclaggio. Quanto più fluida è questa estremità della linea, tanto più la velocità del laser si traduce effettivamente in output.
Perché il livellamento della qualità determina la precisione del bianco
Se potessimo offrire un consiglio a chiunque richieda questo tipo di attrezzatura, sarebbe questo: dedica al livellamento tanto tempo quanto ne dedichi al laser. Una striscia ondulata modifica la distanza tra l'ugello e il materiale da un momento all'altro e la testa di taglio non raggiunge mai la distanza focale stabile di cui ha bisogno. Il risultato è una larghezza del taglio incoerente, bava sul lato inferiore e bordi che variano da un'estremità all'altra della bobina.
Lo stress residuo è il problema più silenzioso. Se non viene rimosso prima del taglio, si ridistribuisce nel momento in cui il contorno è completo, e un pezzo che misurava perfettamente piatto sul tavolo si arriccia non appena viene sollevato. La formatura o la saldatura a valle contrasta quindi un errore introdotto a monte. Le macchine livellatrici idrauliche con penetrazione del rullo controllata con precisione gestiscono correttamente questa fase e la differenza è evidente nella planarità del pezzo grezzo finito piuttosto che in qualsiasi scheda tecnica.
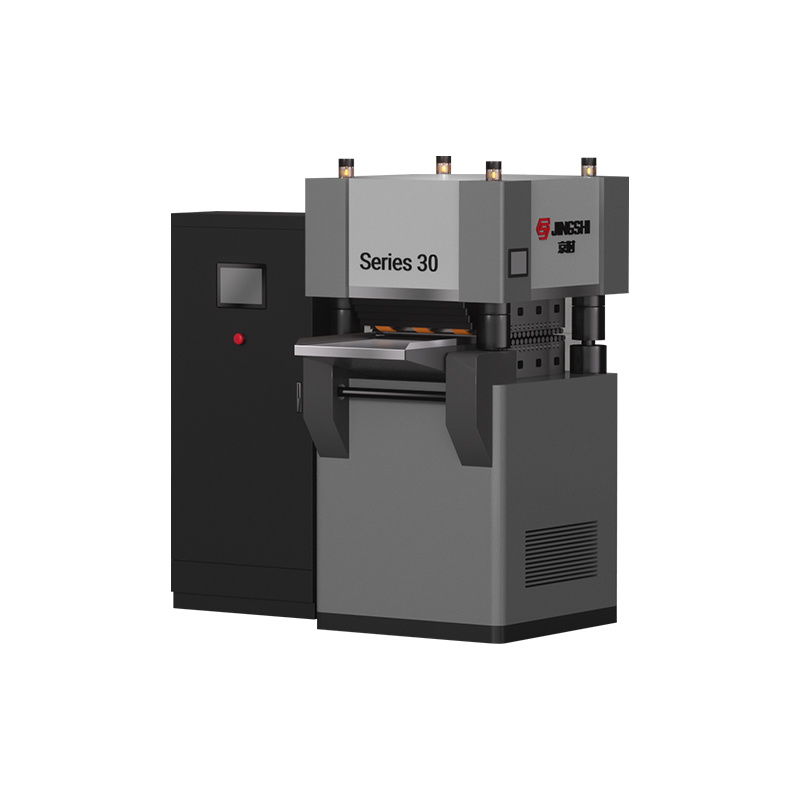
 Livellatrice idraulica di precisione a quattro colonne serie JingShi 50 Il livellatore idraulico di precisione rimuove lo stress interno e la deformazione dalle lamiere di medio spessore, supportando pezzi grezzi più piatti prima del taglio laser o della formatura a valle. Visualizza il prodotto →
Materiali e spessore: cosa gestisce bene la trave
La tranciatura laser è confortevole con acciaio dolce, acciaio bassolegato ad alta resistenza, acciaio inossidabile e alluminio. Lo spessore è il punto in cui le aspettative devono essere messe a punto. Gli spessori sottili e medi tagliano in modo rapido e pulito, mentre lamiere più pesanti rallentano il processo e spingono l'economia verso i metodi meccanici. La tabella seguente è una guida approssimativa per confrontare i tre approcci comuni.
| Aspetto | Tranciatura dello stampo | Tranciatura laser a letto piano | Tranciatura laser da coil |
|---|---|---|---|
| Utensili per parte | Morire dedicato | Nessuno | Nessuno |
| Cambiamento di forma | Nuovo stampo e prova | Nuovo programma | Nuovo programma |
| Resa materiale | Buono su layout di fustelle annidati | Spazi inferiori rettangolari | Nidificazione alta e stretta |
| Condizione del bordo | Bordo tranciato | Bordo laser pulito | Bordo laser pulito |
| Produttività | Molto alto | Moderato | Elevato su calibro da sottile a medio |
| La migliore vestibilità | Programmi lunghi e stabili | Basso volume, lenzuolo piatto | Produzione di bobine flessibili |
Dove la tecnologia di tranciatura laser si inserisce nella produzione reale
In pratica, la tecnica guadagna il suo posto ovunque le forme cambino più velocemente di quanto consentito dai budget per gli utensili. I fornitori automobilistici lo utilizzano per pannelli di carrozzeria, staffe strutturali e scudi termici, dove un'unica piattaforma può condividere diverse varianti grezze: uno schema che vediamo spesso in produzione di componenti automobilistici e motociclistici . I produttori di armadi elettrici, i produttori di componenti per ascensori e i produttori di elettrodomestici si trovano ad affrontare la stessa pressione: molti codici, volumi moderati e poca pazienza per i tempi di consegna degli utensili.
Le industrie più pesanti hanno la loro versione della domanda. Quando lo spessore della lamiera e la tolleranza di planarità aumentano, una macchina livellatrice per lastre spesse che lavora davanti alla stazione di taglio è solitamente un investimento più sensato che spingere il laser oltre la sua portata confortevole.
Oltre il Blanking: il resto della linea
Una linea di tranciatura è raramente l’unica attrezzatura di cui un impianto ha bisogno. Molti produttori lo abbinano ad una linea di taglio longitudinale per pezzi rettangolari tranciati, oppure ad una linea combinata di svolgimento, livellamento e punzonatura dove la formatura segue il taglio. Vale la pena comprendere queste configurazioni prima di prendere una decisione di acquisto e abbiamo scritto uno sguardo più dettagliato tranciatura laser alimentata da bobina e come viene assemblata una linea .
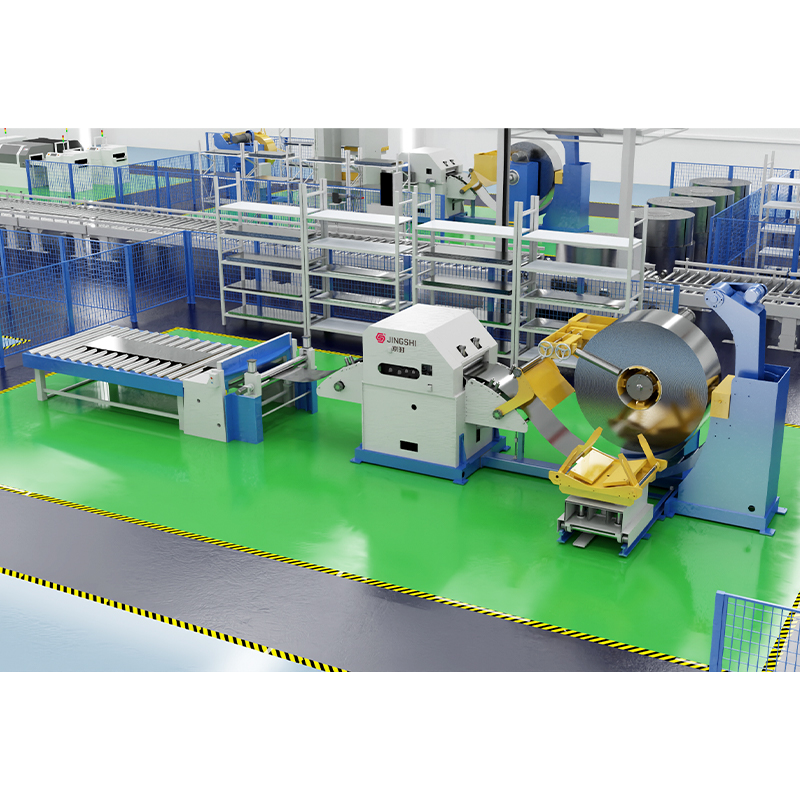 Linea di taglio a lunghezza dell'alimentatore raddrizzatore svolgitore ad alta precisione La linea automatizzata CTL combina svolgimento, livellamento di precisione, alimentazione servoassistita e cesoiatura ad alta velocità per una produzione accurata di alluminio e acciaio inossidabile tagliati a misura. Visualizza il prodotto →
Domande da porre prima di impegnarsi
- Quale planarità richiede effettivamente il mio prodotto? Le specifiche di livellamento dovrebbero seguire la parte, non la brochure della macchina.
- Qual è il materiale più spesso che realizzerò realisticamente nei prossimi cinque anni?
- Quanti codici articolo cambiano all'anno? Quel numero, più del volume, decide se la flessibilità paga.
- Il filo può gestire le larghezze, i pesi e i diametri interni delle bobine senza ulteriore movimentazione?
- Cosa succede agli scarti e ai pezzi grezzi finiti a fine linea?
- Come verrà testata l'attrezzatura prima della spedizione: con il mio materiale o con un campione standard?
Quest’ultimo punto merita di essere sottolineato. La planarità e la qualità del taglio sono più facili da giudicare in base al materiale effettivamente lavorato. Testare ogni macchina per verificarne la planarità, il comportamento di carico e il rumore prima che lasci la fabbrica è un'abitudine che consideriamo non negoziabile, perché una linea che funziona bene solo su stock dimostrativi non è stata realmente provata.
La tecnologia di tranciatura laser non sostituisce tutte le presse e gli stampi presenti in uno stabilimento. È una risposta diversa a un problema specifico: come realizzare rapidamente pezzi grezzi quando la forma continua a cambiare e il budget per gli utensili non aumenta. Quando la fase di livellamento è progettata correttamente e la linea è configurata attorno al materiale reale, i risultati si mostrano dove contano: pezzi grezzi più piatti, meno scarti e un programma di produzione che non attende più su una fustella.