JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Una linea di tranciatura laser è uno di quegli investimenti che sembrano semplici su un foglio di preventivo e diventano più interessanti ogni giorno che vengono utilizzati. Invece di impilare i fogli a mano, caricare una pressa e pagare una fustella ogni volta che cambia il contorno, la linea estrae il materiale direttamente da una bobina, lo appiattisce e taglia i pezzi grezzi finiti con un laser che non necessita mai di riaffilatura. Per gli impianti che vivono con lotti misti e frequenti cambi di modello, tale differenza si manifesta nel primo mese di produzione.
Progettiamo e costruiamo apparecchiature per il livellamento e la lavorazione dei coil, quindi le stesse domande pratiche ci raggiungono ancora e ancora: cosa c'è effettivamente all'interno della linea, da dove viene la qualità del grezzo e quando è la macchina sbagliata da acquistare? Di seguito esamineremo queste domande nell'ordine in cui solitamente appaiono in una riunione di progetto.
Che cos'è una linea di cancellazione laser?
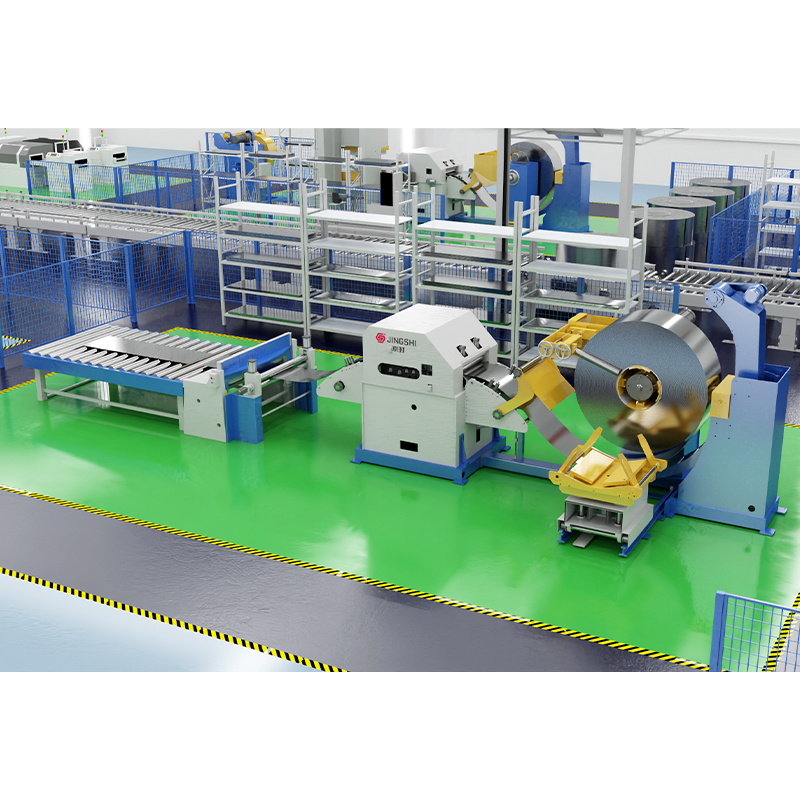
Una linea di tranciatura laser è un sistema di produzione alimentato da bobina che trasforma il materiale in strisce in pezzi piatti finiti utilizzando un laser anziché una matrice. La bobina viene svolta, livellata e alimentata come una striscia continua verso una stazione di taglio, dove una o più teste laser tracciano il contorno del pezzo. Il grigliato di scarto viene separato, tritato e trasportato via, mentre i pezzi grezzi finiti vengono impilati automaticamente all'uscita.
Il cuore del concetto è che il dado ora è un programma. Passare da un pezzo all'altro significa caricare un nuovo file di nesting, non estrarre una matrice da una pressa. Questa singola differenza rimodella il modo in cui uno stabilimento pianifica i lotti piccoli e medi.
Poiché la stazione di taglio non necessita del tonnellaggio di una pressa meccanica, le linee di tranciatura laser vengono normalmente installate fuori terra. Non sono presenti fosse di pressatura né lavori speciali di fondazione, quindi la linea può essere collocata all'interno di un edificio logistico standard ed essere riorganizzata in seguito con molta meno fatica.
I materiali tipici includono acciaio dolce, acciai avanzati e ad alta resistenza e alluminio in una vasta gamma di spessori. Il processo è adatto a parti strutturali e di carrozzeria di automobili, pannelli di elettrodomestici, componenti di ascensori, quadri elettrici e altre parti piane in cui la flessibilità del contorno conta più delle corse grezze al minuto. Se desideri uno sguardo più approfondito passo dopo passo al processo, il nostro team ha scritto un articolo di base tranciatura laser alimentata da coil che copre i vantaggi e le decisioni di installazione dietro di esso.
Dentro la linea, tappa dopo tappa
Ogni linea di tranciatura laser è una catena di stazioni e ognuna di esse può creare o distruggere la precisione della stazione dietro di essa. Una configurazione tipica viene eseguita in questo ordine:
- Svolgitore con carrello porta bobine, mandrino ed espansione idraulica, che distribuisce il materiale sotto tensione controllata.
- Pelapatate e infila, guidano la striscia nella linea senza segnare la superficie.
- Livellatore di precisione, che lavora la striscia attraverso la piegatura a rulli alternata per rimuovere il set di bobine, la balestra e lo stress interno.
- Loop o accumulatore, disaccoppiando la velocità di profitto continua dal ritmo start-stop del taglio.
- Servoalimentazione e rulli di misurazione, posizionamento del nastro entro una frazione di millimetro dalla linea di taglio programmata.
- Stazione di taglio laser, con aspirazione fumi, vetro di protezione e trasportatore sottostante scorie o rottami.
- Tritatutto per scarti più impilamento o rimozione robotizzata dei pezzi all'uscita.
Due di queste stazioni meritano più attenzione di quella che normalmente ricevono in una tabella delle specifiche: la livellatrice e l'alimentazione. Un laser taglia ciò che vede, quindi qualsiasi onda, torsione o modello di sollecitazione che arriva alla testa di taglio diventa una variazione dimensionale a valle.
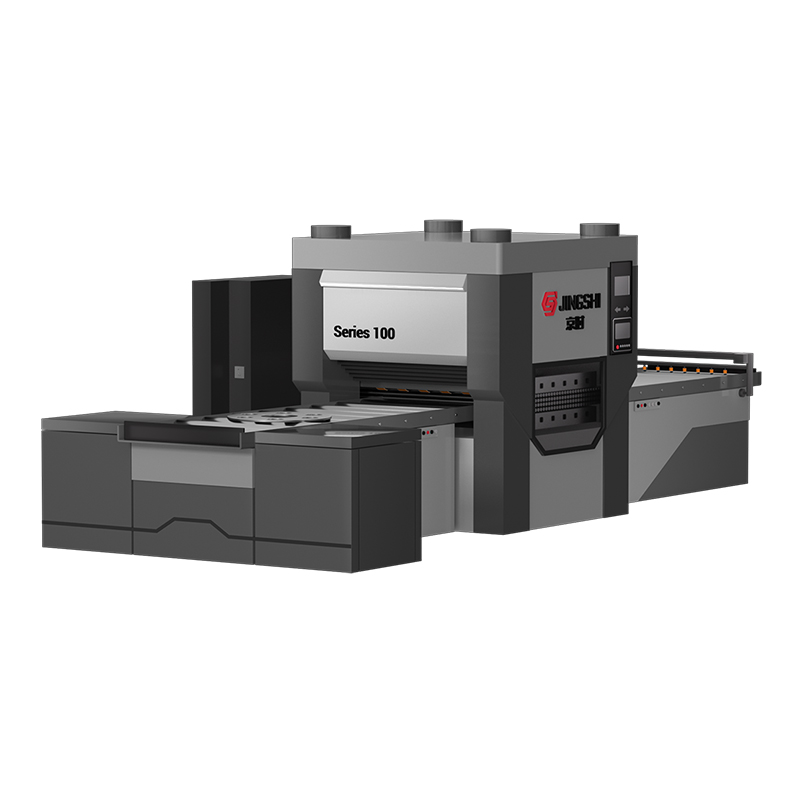
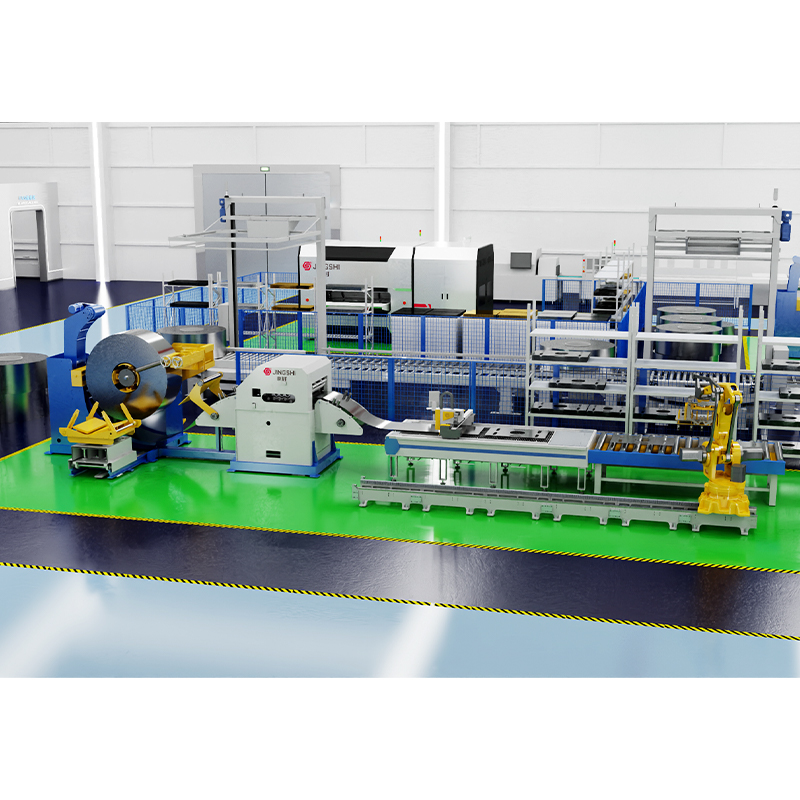 Linea di tranciatura laser livellatrice svolgitrice La linea integrata di svolgimento, livellamento e tranciatura laser di JingShi elimina gli stampi. Presenta un annidamento intelligente per aumentare l'utilizzo del materiale dell'8-15%. Visualizza il prodotto →
La nostra linea di svolgimento, livellamento e tranciatura laser segue questa architettura, integrando svolgitore, livellatrice di precisione, servoalimentazione e stazione di taglio laser in un'unica piattaforma di controllo in modo che velocità, tensione e parametri di taglio rimangano coordinati invece di entrare in conflitto tra loro.
Perché la planarità e il sollievo dallo stress vengono prima di tutto
La bobina non è mai piatta quando arriva. Trasporta il set di bobine dall'avvolgimento, la balestra dal taglio e uno schema di stress bloccato dal rotolamento. Se questi difetti raggiungono il laser, tre cose vanno storte contemporaneamente: la distanza focale si sposta, la qualità del taglio cambia e le parti che sembravano accettabili sul letto si torcono o si piegano una volta rilasciato il contorno.
Ecco perché il livellamento di precisione va effettuato all'interno della linea e non a monte come operazione separata. La flessione alternata oltre il punto di snervamento del materiale ridistribuisce uniformemente la sollecitazione attraverso lo spessore, in modo che il taglio successivo rimanga piatto come misurato all'uscita della livellatrice.
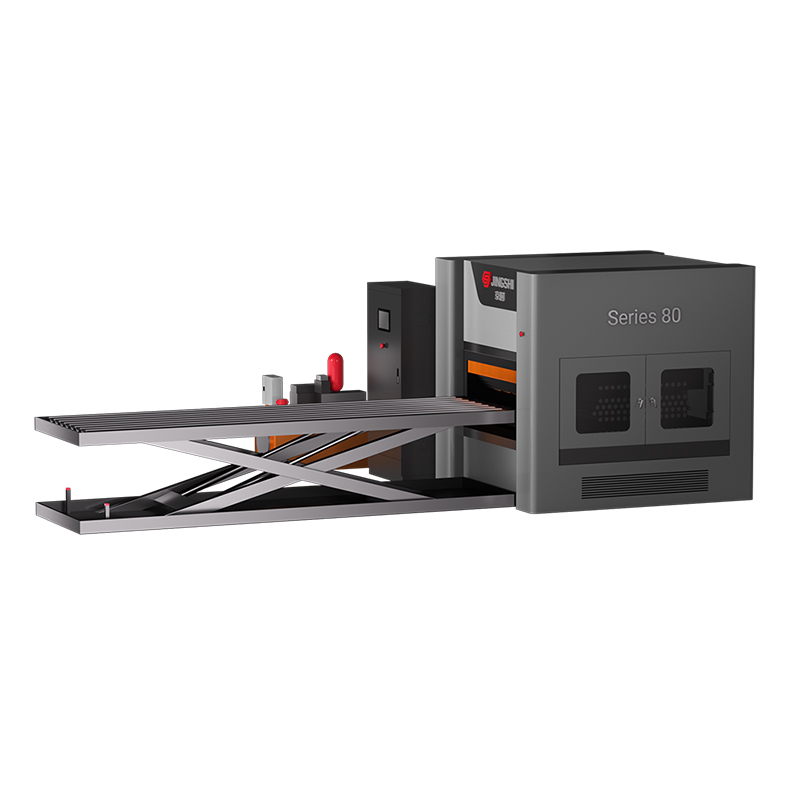
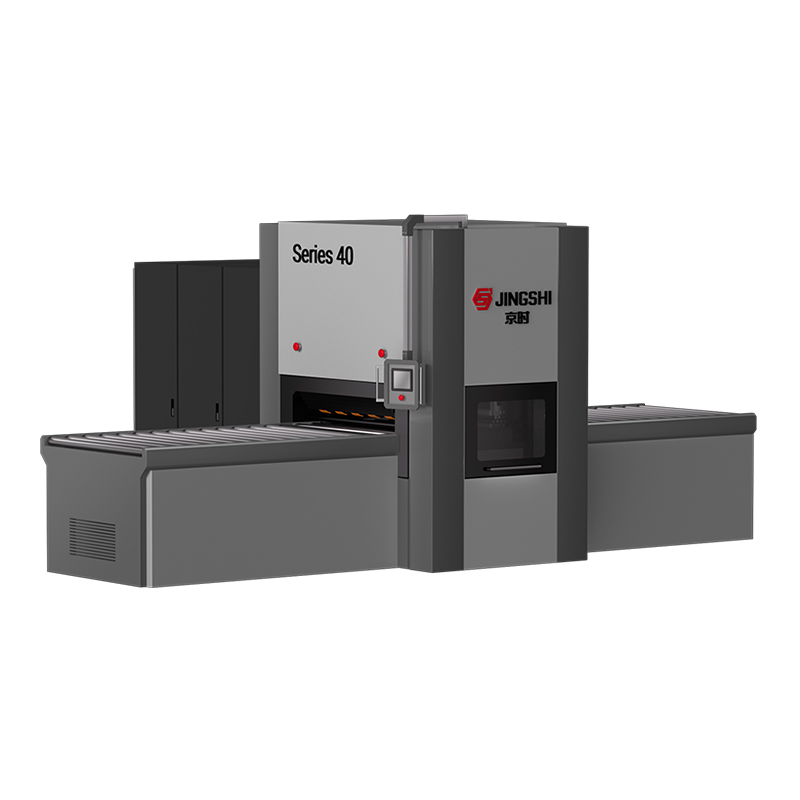
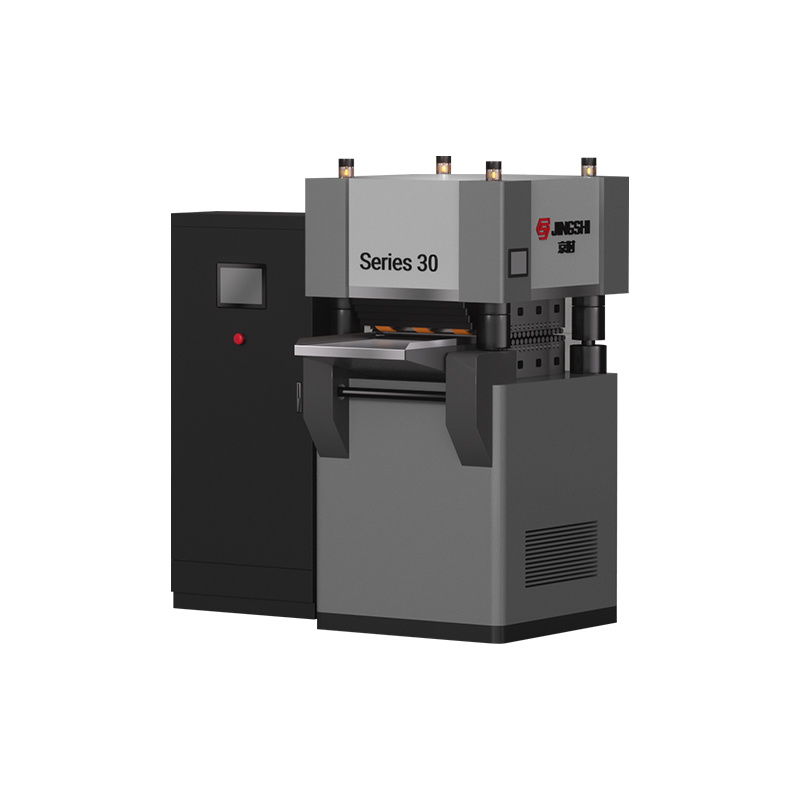
Siamo arrivati alla lavorazione dei coil partendo dal livellamento idraulico e questo contesto determina il modo in cui specifichiamo una linea di tranciatura. Le nostre macchine livellatrici idrauliche di precisione vanno da un telaio per carichi pesanti della serie 40 e una piattaforma intelligente a quattro colonne della serie 50, attraverso una configurazione della serie 60 per lamiere spesse, fino a un design della serie 80 per lavori di ultra precisione. La stessa disciplina del rullo-cassetta, che significa penetrazione controllata, cambi rapidi del rullo e parallelismo stretto, si applica alla sezione di livellamento di una linea di bobina.
Tranciatura laser, tranciatura di stampi e taglio a misura a confronto
La maggior parte dei progetti mette a confronto almeno tre percorsi: una linea di stampa con una matrice dedicata, una linea di tranciatura laser e una linea di taglio a misura che produce fogli rettangolari. I compromessi si presentano così:
| Considerazione | Tranciatura dello stampo | Linea di tranciatura laser | Linea di taglio su misura |
|---|---|---|---|
| Utensileria | Un dado per parte | Nessuno, solo programmi | Solo configurazione lama |
| Cambio | Il cambiamento muore, spesso ore | Minuti, nuovo file di nidificazione | Minuti |
| Libertà di contorno | Limitato dal dado | Quasi ogni contorno | Tagli dritti |
| Utilizzo dei materiali | Indennità fissa per rottami | Migliorato mediante annidamento | Alto per i rettangoli |
| Uscita | Massima sulle lunghe percorrenze | Forte su lotti misti | Alto per lenzuola piane |
| Infrastrutture | Fossa di pressatura e fondazione pesante | Installazione fuori terra | Installazione fuori terra |
Lo schema vale: gli stampi vincono su tirature molto lunghe di una forma, una linea di tranciatura laser vince quando le forme cambiano e gli scarti devono essere ridotti al minimo e una linea di taglio a misura vince quando la parte è un rettangolo e i volumi sono elevati.
Quando una configurazione di linea diversa si adatta meglio
Non tutti gli impianti hanno bisogno di un laser nel circuito, e venderne uno a una fabbrica che taglia rettangoli sarebbe una scarsa ingegneria. Se le tue parti sono in gran parte rettangolari, una linea di svolgimento, raddrizzatura e alimentatore ad alta precisione fornisce output da bobina a foglio ad alta velocità, con investimenti inferiori e manutenzione più semplice.
 Alimentatore per raddrizzatore svolgitore ad alta precisione e linea CTL Aumenta l'efficienza con il nostro alimentatore raddrizzatore svolgitore automatizzato tagliato alla linea di lunghezza. Dotato di alimentazione servo PLC Siemens per una precisione di ±0,5 mm. Ottieni un preventivo gratuito. Visualizza il prodotto →
Quando il processo successivo prevede lo stampaggio anziché i pezzi grezzi piatti, uno svolgitore, un raddrizzatore e un servoalimentatore 3 in 1 collegati direttamente alla pressa rimuovono completamente la pila intermedia. La risposta giusta dipende sempre dalla geometria del pezzo, dal modello del lotto e da dove deve essere garantita la planarità.
Una pratica lista di controllo per la selezione
Quando confronti le citazioni, chiedi questi elementi per iscritto, perché determinano la capacità reale molto più della velocità di taglio del titolo:
- Larghezza della bobina, diametro interno ed esterno e peso massimo della bobina che l'aspo può trasportare.
- Intervallo di spessore e qualità dei materiali, comprese le ipotesi di resistenza allo snervamento utilizzate nel calcolo.
- Planarità richiesta dopo il livellamento, espressa in unità I o millimetri per metro.
- Riduzione della tolleranza e della ripetibilità durante un intero turno di lavoro, non su un singolo pezzo di prova lucidato.
- Potenza del laser, configurazione della testa di taglio e quali materiali sono stati effettivamente tagliati durante l'accettazione.
- Software di nidificazione, taglio su linea comune e modalità di separazione e rimozione degli scarti.
- Velocità della linea con accelerazione e decelerazione incluse, oltre a un tempo ciclo realistico per parte.
- Metodo di impilamento, peso del pezzo grezzo e modalità con cui le parti raggiungono il processo successivo.
- Elenco delle parti di ricambio, intervallo di ricondizionamento dei rulli e funzionalità di supporto remoto.
Movimentazione di bobine e pezzi grezzi lungo la linea
Una linea di tranciatura funziona bene quanto il flusso di materiale attorno ad essa. Il caricamento della bobina, la rimozione dello scheletro e lo spostamento dei pezzi grezzi impilati sono le attività che consumano silenziosamente manodopera e creano danni se vengono ignorate durante la pianificazione del layout.
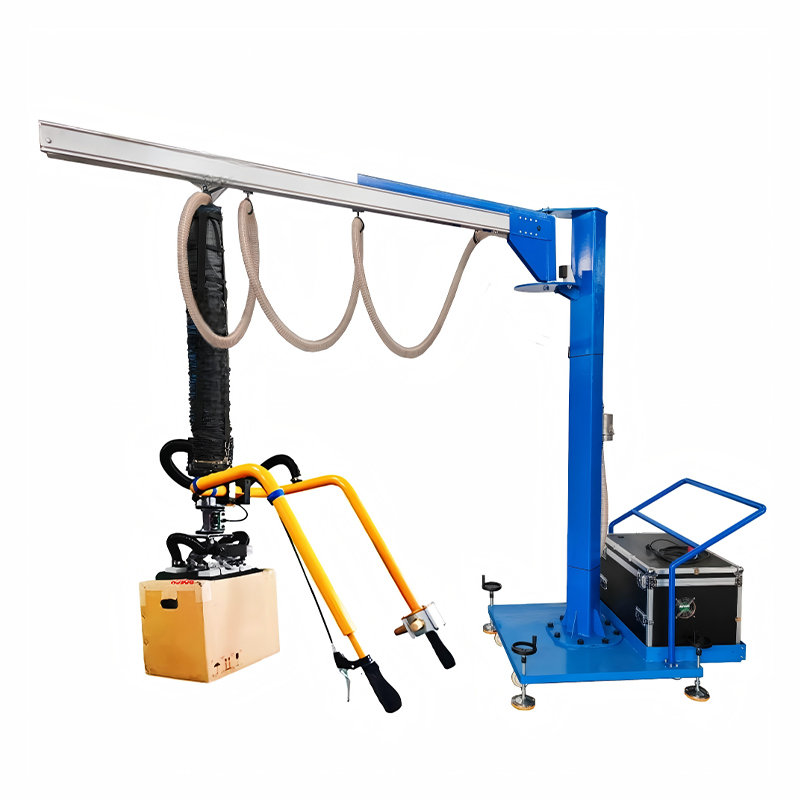
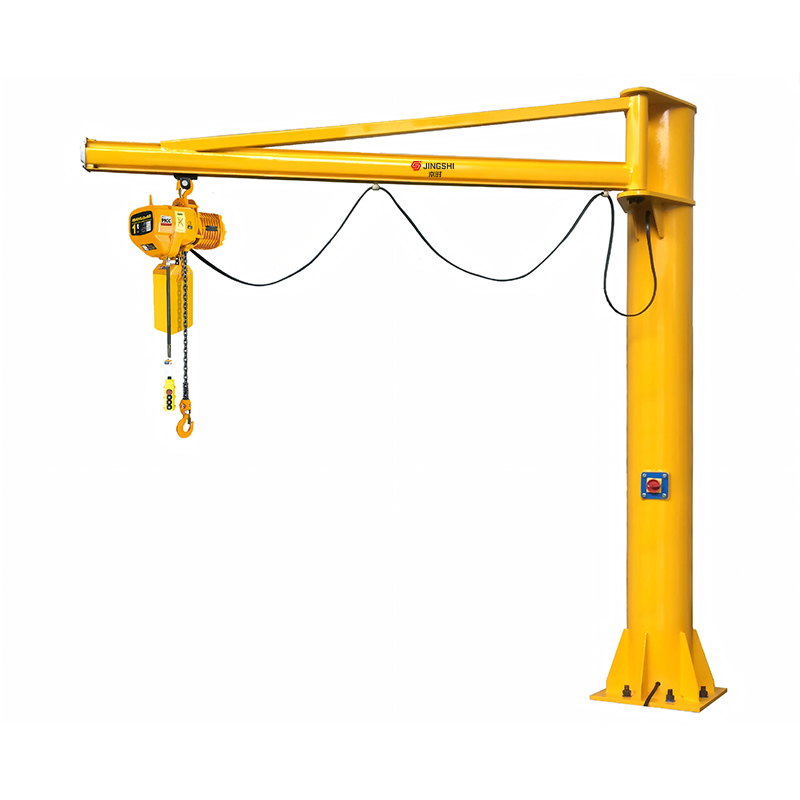
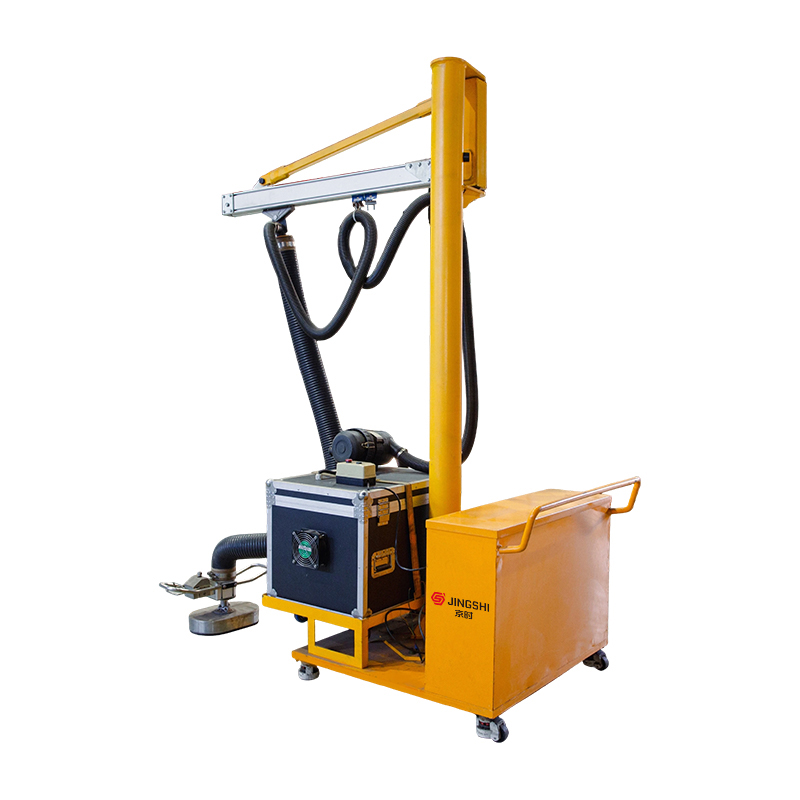 Macchina di sollevamento mobile a ventosa Lo spostamento di carichi pesanti tra più postazioni di lavoro non dovrebbe significare spostare ogni volta l'intera configurazione della macchina. La macchina di sollevamento mobile a ventosa JINGSHI è costruita su... Visualizza il prodotto →
Una macchina di sollevamento mobile a ventosa, ad esempio, consente a un operatore di spostare fogli e fustellati senza toccare la superficie, proteggendo le parti visibili e riducendo il rischio di lesioni ai bordi. I sollevatori a vuoto, le gru a bandiera, le gru a braccio pieghevole e i manipolatori servoassistiti svolgono tutti lo stesso ruolo di supporto: mantenere il materiale in movimento mentre la linea continua a tagliare.
Lavorare con un partner che comprende la planarità
Suzhou JingShi Intelligent Equipment Co., Ltd. è stata fondata nel 2016 e costruisce livellatrici idrauliche di precisione e linee intelligenti di lavorazione delle bobine, insieme alle attrezzature di movimentazione utilizzate attorno ad esse. Il nostro team combina progettazione meccanica, ingegneria idraulica e controllo dell'automazione, che è esattamente la combinazione richiesta da una linea di tranciatura.
Ogni macchina viene assemblata e testata nel nostro stabilimento di 2.557,97 metri quadrati prima della spedizione, con controlli sulla precisione della planarità, sulle prestazioni sotto carico e sul rumore. Le nostre apparecchiature servono componenti automobilistici, lamiere di precisione, componenti per ascensori, macchine agricole, lame per seghe, stampaggio di precisione, produzione di profili e applicazioni elettriche, settori in cui un pezzo grezzo piatto e privo di tensioni è il punto di partenza per tutto a valle. Puoi rivedere la nostra gamma completa di apparecchiature per il livellamento di precisione e la lavorazione dei coil in qualsiasi momento.
Una linea di tranciatura laser non è una macchina che si acquista solo per la velocità di taglio. Si tratta di una decisione sulla flessibilità dei lotti, sulla resa del materiale, sullo spazio occupato e sulla quantità di manutenzione degli stampi che il tuo impianto intende effettuare per i prossimi dieci anni.
Se stai valutando questa decisione, inviaci i gradi dei materiali, la gamma di spessori e un disegno o due delle parti che hai tranciato. Ti diremo dove deve essere specificato il livellamento, dove il laser guadagna il suo posto e dove una linea più semplice farebbe onestamente il lavoro meglio.